让结构、装配与表面要求一起落地。
结合材料、板厚、折弯和连接方式评估零件方案。设计确认时关注孔边距、折弯半径、装配间隙与外观要求,减少制造过程中的返工。
制造能力
钣金制造能力
切割与折弯
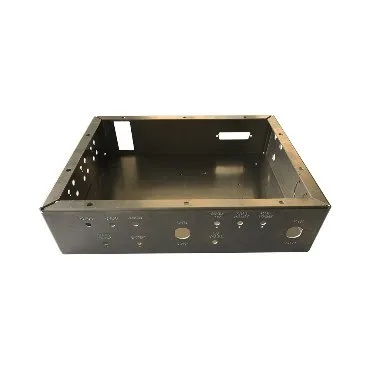
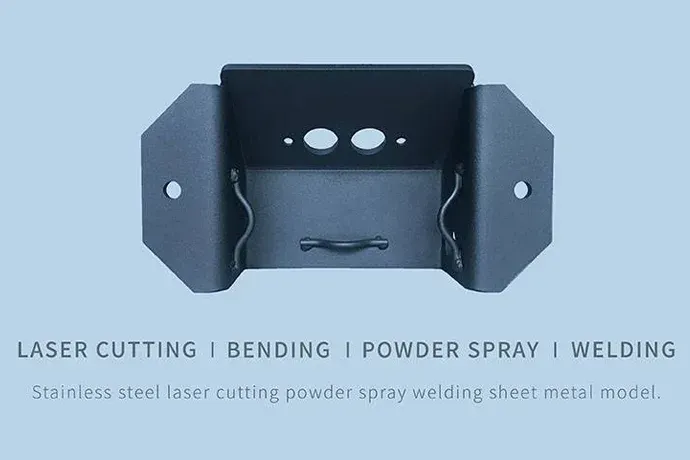
把板材切割、折弯成外壳、支架和结构件,先确认板厚和折弯要求。
外壳与支架
外壳、面板、安装座和支架,按装配和小批量生产准备。
面向装配的评审
生产前对照图纸核对孔位、折弯半径和装配间隙。
表面处理配套
喷砂、拉丝和涂装,按材料和外观标准选择。
已经有图纸了?上传后由工程团队评估并报价。
上传图纸合作流程
开始你的项目从图纸到零件,清晰每一步。
01
提交需求
提供设计资料、材料、数量与关键要求。
02
工程评估
一起确认工艺、制造细节与报价。
03
制造与检验
按确认的图纸和质量要求推进生产。
04
交付零件
完成包装与交付,支持下一轮迭代。
设计建议
更多设计建议钣金制造设计建议
- 01
一个零件用一种板厚
同一零件使用一种板厚,成形更简单。需要不同厚度时可以拆成多个零件。
- 02
折弯附近留出距离
离折弯线太近的孔和槽在成形时容易变形。请留出距离,或请我们评审。
- 03
统一折弯半径
同一零件尽量使用一致的折弯半径,便于加工,也让翻边更一致。
- 04
标明外观面
标出外观面、需要保护的表面和表面处理,便于安排搬运和涂装。
产品案例
查看全部案例钣金制造案例
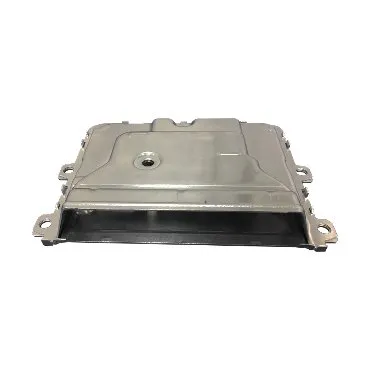
汽车配件外壳
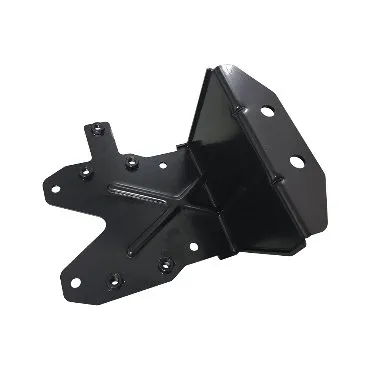
汽车钣金件
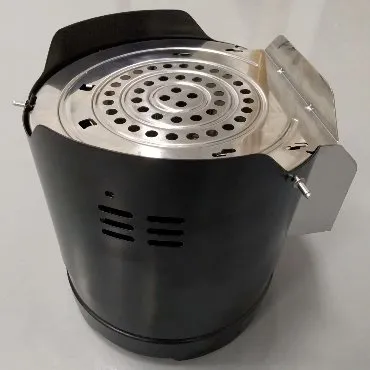
炉具壳体
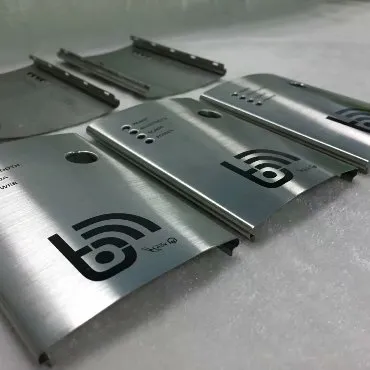
电子产品外壳
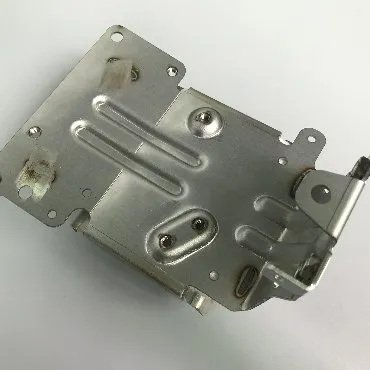
不锈钢焊接组件
项目开始之前
钣金制造常见问题
钣金图纸需要包含哪些信息?
材料和板厚、折弯线和方向、孔位、装配间隙,以及外观面或表面处理要求。
报价需要提供哪些信息?
请提供三维模型(首选 STEP,也接受 X_T、IGES、STL)和二维图纸,并说明材料、数量、关键尺寸、公差、表面处理与期望交期。我们会在 24 小时内回复询价。尚未确定的项目也可以先咨询。
可以只制作一件原型吗?
可以,起订量是 1 件,之后同一个零件也可以转入小批量生产。费用和交期取决于零件本身与项目要求。
能够达到什么公差?
激光切割精度为 ±0.1 mm。折弯和装配后的公差取决于材料、板厚和结构,请在图纸中标明关键尺寸。
交期多久?
一般 3–7 个工作日,视材料而定。
可以先签保密协议吗?
可以在发送完整项目资料之前讨论保密协议。客户自有协议可提交审核,特殊资料处理要求应提前说明。
把设计交给制造
下一个零件, 从这里开始。
告诉我们你的设计、材料与数量,让工程团队与你一起确定制造方案。
获取报价